

产品描述
模具镶件加工工艺要点
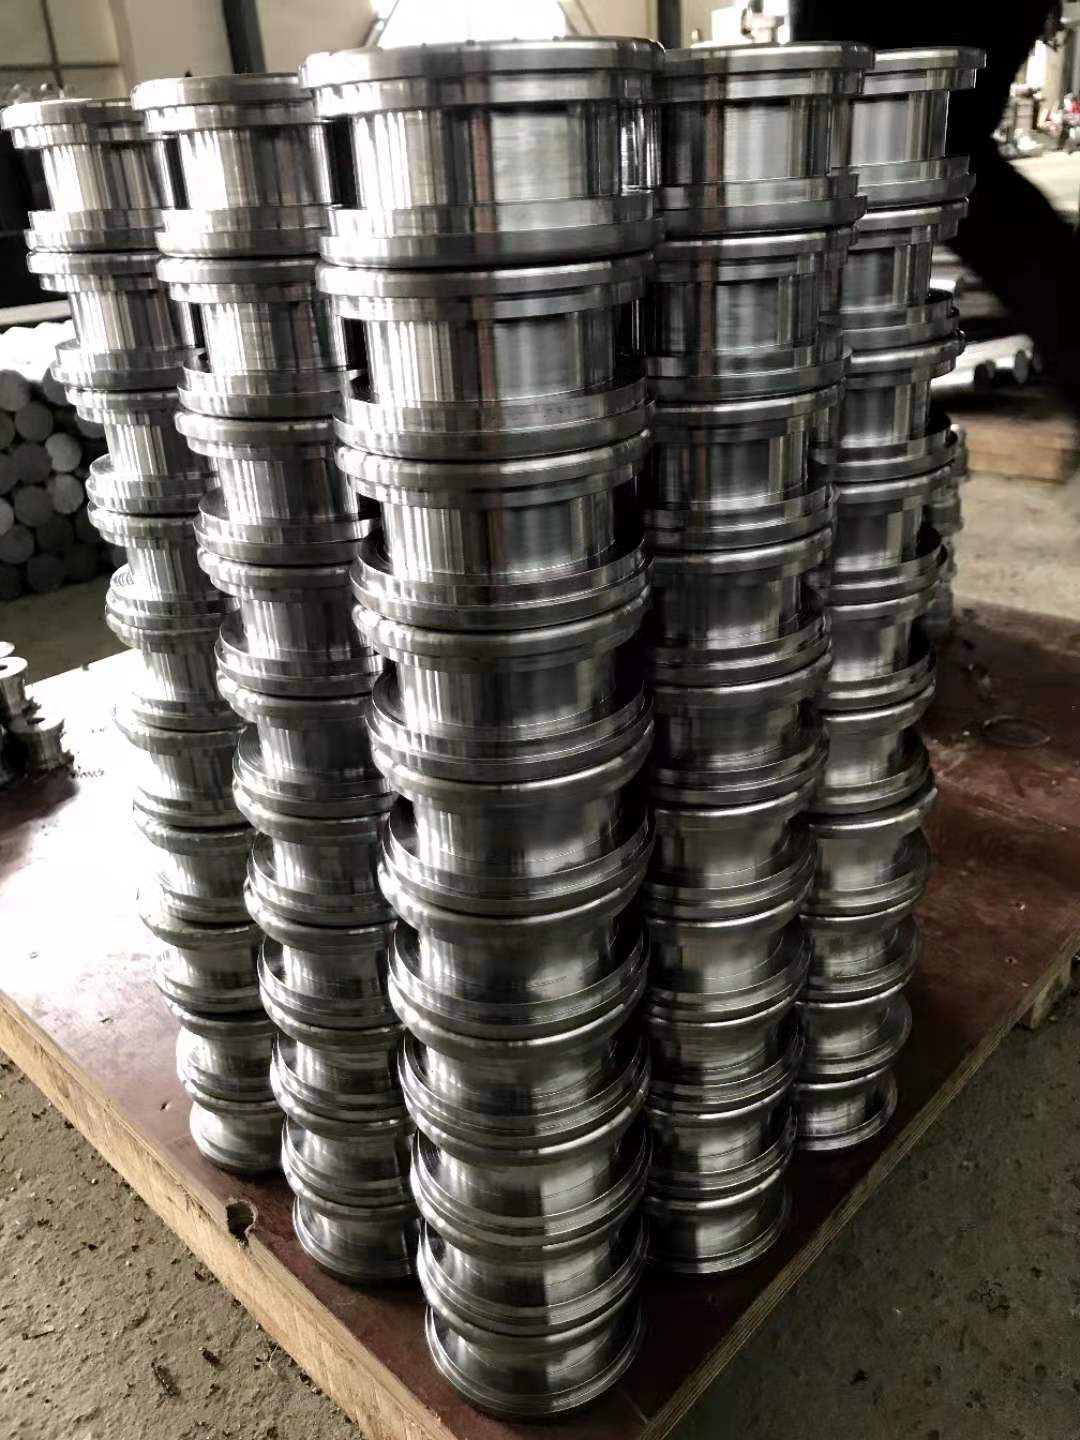
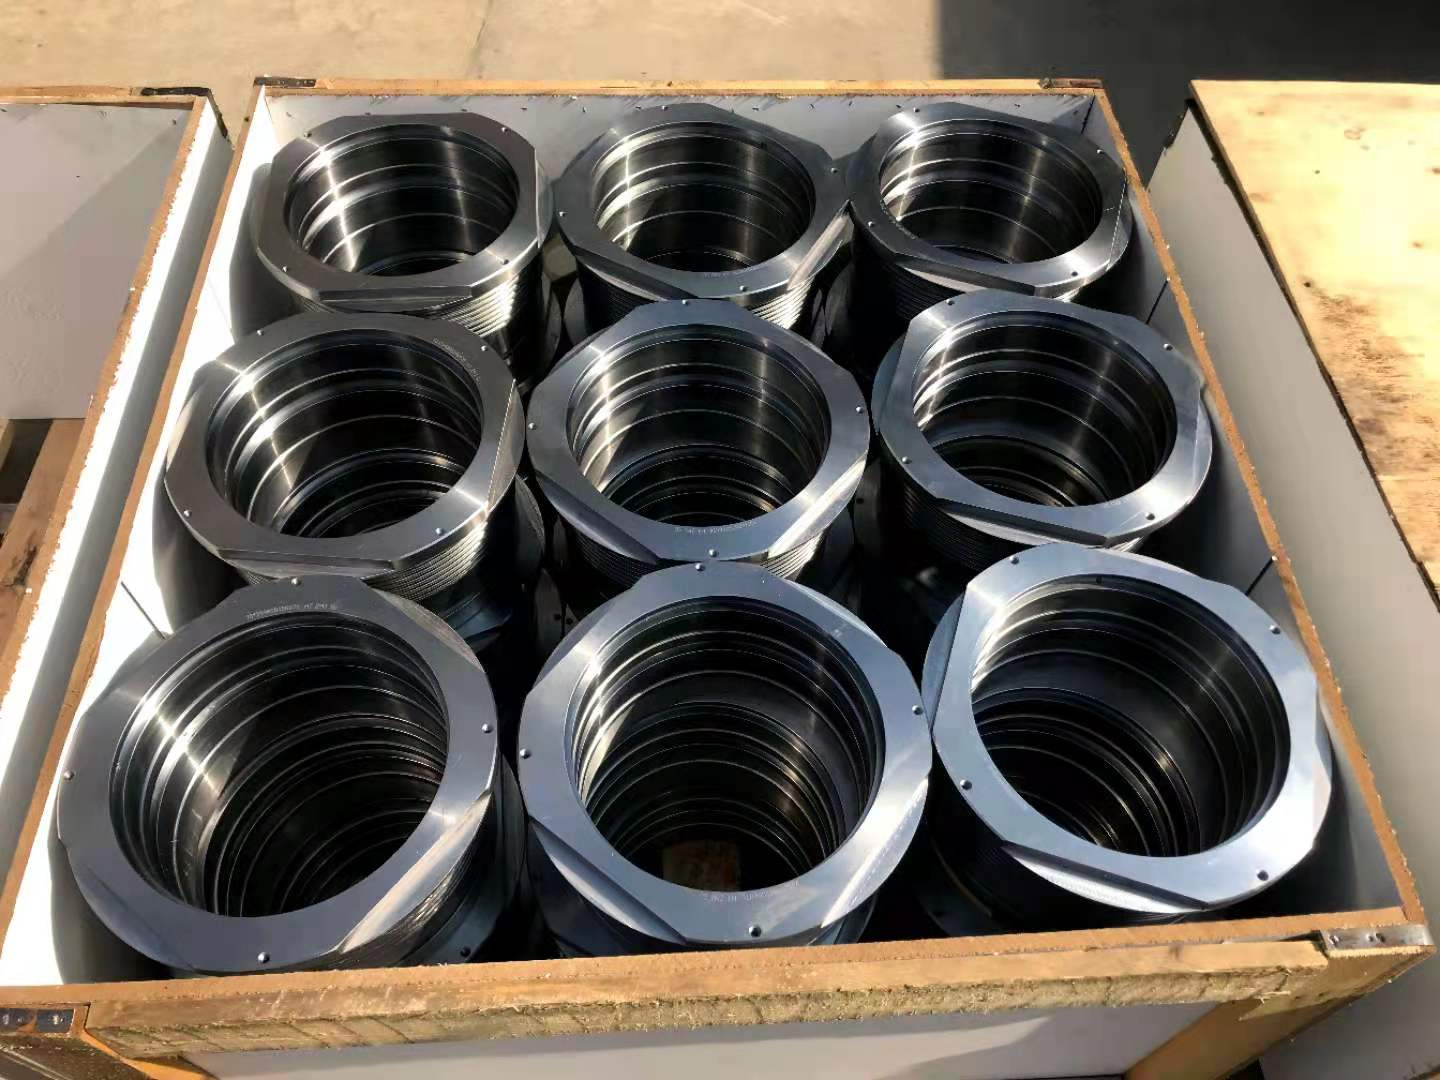
在机械制造领域,模具被誉为“工业之母”,而模具镶件作为模具中承担关键成型功能或易损部位替换的核心组件,其加工质量直接关系到模具的整体寿命、产品成型精度以及生产过程的稳定性。模具镶件通常结构复杂、精度要求高、材料性能特殊,其加工工艺涉及多道工序与多项技术要点。本文结合行业实践与技术积累,系统梳理模具镶件加工过程中的关键工艺要点,以期为相关从业者提供参考。
一、材料选择与预处理
模具镶件的材料选择需综合考虑成型材料的特性、生产批量、工作温度以及受力状况等因素。常用的镶件材料包括优质合金工具钢、高速钢、硬质合金以及部分粉末冶金材料等。不同材料在耐磨性、韧性、耐腐蚀性和热稳定性方面各有侧重,选材不当会直接影响镶件的使用寿命与成型品质。
材料入库后需进行严格的成分分析与硬度检测,确保材质符合设计要求。对于锻件毛坯,应进行合理的锻造比控制与退火处理,以消除内部应力、细化晶粒组织、改善切削加工性能。预处理环节的疏忽往往会在后续加工或热处理过程中引发变形、开裂等缺陷,因此这一基础环节不容忽视。
二、加工工艺路线规划
模具镶件的加工通常遵循“粗加工—半精加工—精加工—热处理—精加工(或光整加工)”的工艺路线。合理的工艺路线规划需兼顾加工效率与精度保持性,避免因工序安排不当造成应力集中或精度损失。
粗加工阶段以去除大部分余量为目标,优先选用大切削量参数,但需为后续工序预留均匀的加工余量。半精加工阶段着重修正几何形状与位置精度,为精加工奠定基础。热处理工序(如淬火、回火、时效处理等)通常安排在半精加工之后、精加工之前,以改善材料力学性能并释放加工应力。对于精度要求极高的镶件,还需在热处理后进行二次精加工或光整加工,以补偿热处理变形并达到较终尺寸精度。
三、基准选择与装夹方案
基准选择的合理性直接决定镶件的加工精度能否满足设计要求。加工基准应尽量与设计基准、装配基准统一,遵循“基准先行”原则,先加工出定位基准面,再以该基准面定位加工其他部位。对于复杂型面镶件,可采用辅助基准或工艺凸台的方式解决装夹难题。
装夹方案需兼顾定位精度与夹紧变形控制。对于薄壁、细长或异形镶件,应避免夹紧力直接作用于易变形部位,可采用多点均匀夹紧、专用夹具或真空吸附等方式。加工中心上加工时,应合理设计夹具与工件之间的让刀空间,防止刀具与夹具干涉,同时保证排屑顺畅。
四、数控加工参数优化
数控加工是模具镶件成型的主要手段,涵盖铣削、钻孔、攻丝等多种工序。加工参数的优化需综合考虑材料切削性能、刀具几何参数、机床刚性以及冷却条件等因素。
在铣削加工中,切削速度、进给量与切削深度的匹配至关重要。对于硬度较高的镶件材料,宜采用较低的切削速度与适中的进给量,避免刀具磨损过快或切削温度过高。对于复杂曲面加工,应采用多轴联动加工策略,通过合理规划刀具轨迹保证表面质量与轮廓精度。刀具路径的平滑过渡可有效减少机床加减速带来的冲击,延长刀具寿命并改善加工表面完整性。
钻孔与深孔加工时,需注意排屑与冷却,防止钻头折断或孔壁划伤。对于螺纹孔加工,应选用合适的丝锥与切削液,保证螺纹精度与表面粗糙度要求。
五、热处理变形控制
热处理是模具镶件加工中变形风险较高的环节。为控制热处理变形,需从材料预处理、加热规范、冷却方式及装炉方式等多方面着手。
加热阶段应采用分级升温或预热措施,减小工件内外温差,避免热应力过大。冷却过程中,根据材料特性选择适当的淬火介质与搅拌方式,确保冷却均匀。对于形状不对称或截面变化较大的镶件,可通过调整装炉方向、使用专用工装夹具等方式平衡冷却速度。回火工序应及时进行,以消除淬火应力、稳定组织与尺寸。对于精度要求高的镶件,可在淬火后采用深冷处理或多次时效处理,进一步稳定尺寸精度。
六、精密加工与表面处理
精加工阶段的目标是达到设计要求的尺寸精度、形状精度与表面粗糙度。常用的精密加工手段包括精密磨削、电火花加工、线切割加工以及抛光等。不同加工方式适用于不同结构特征与精度要求,需根据镶件的具体工况合理选择。
电火花加工适用于硬质材料与复杂型腔的加工,加工时需合理选择电极材料、放电参数与冲液方式,以保证加工精度与表面质量。线切割加工适用于通孔、窄槽及异形轮廓的加工,加工前需确认工件已去除内应力,防止切割过程中发生变形。抛光工序可有效降低表面粗糙度、改善脱模性能,但需注意避免过度抛光导致尺寸超差或表面产生烧伤。
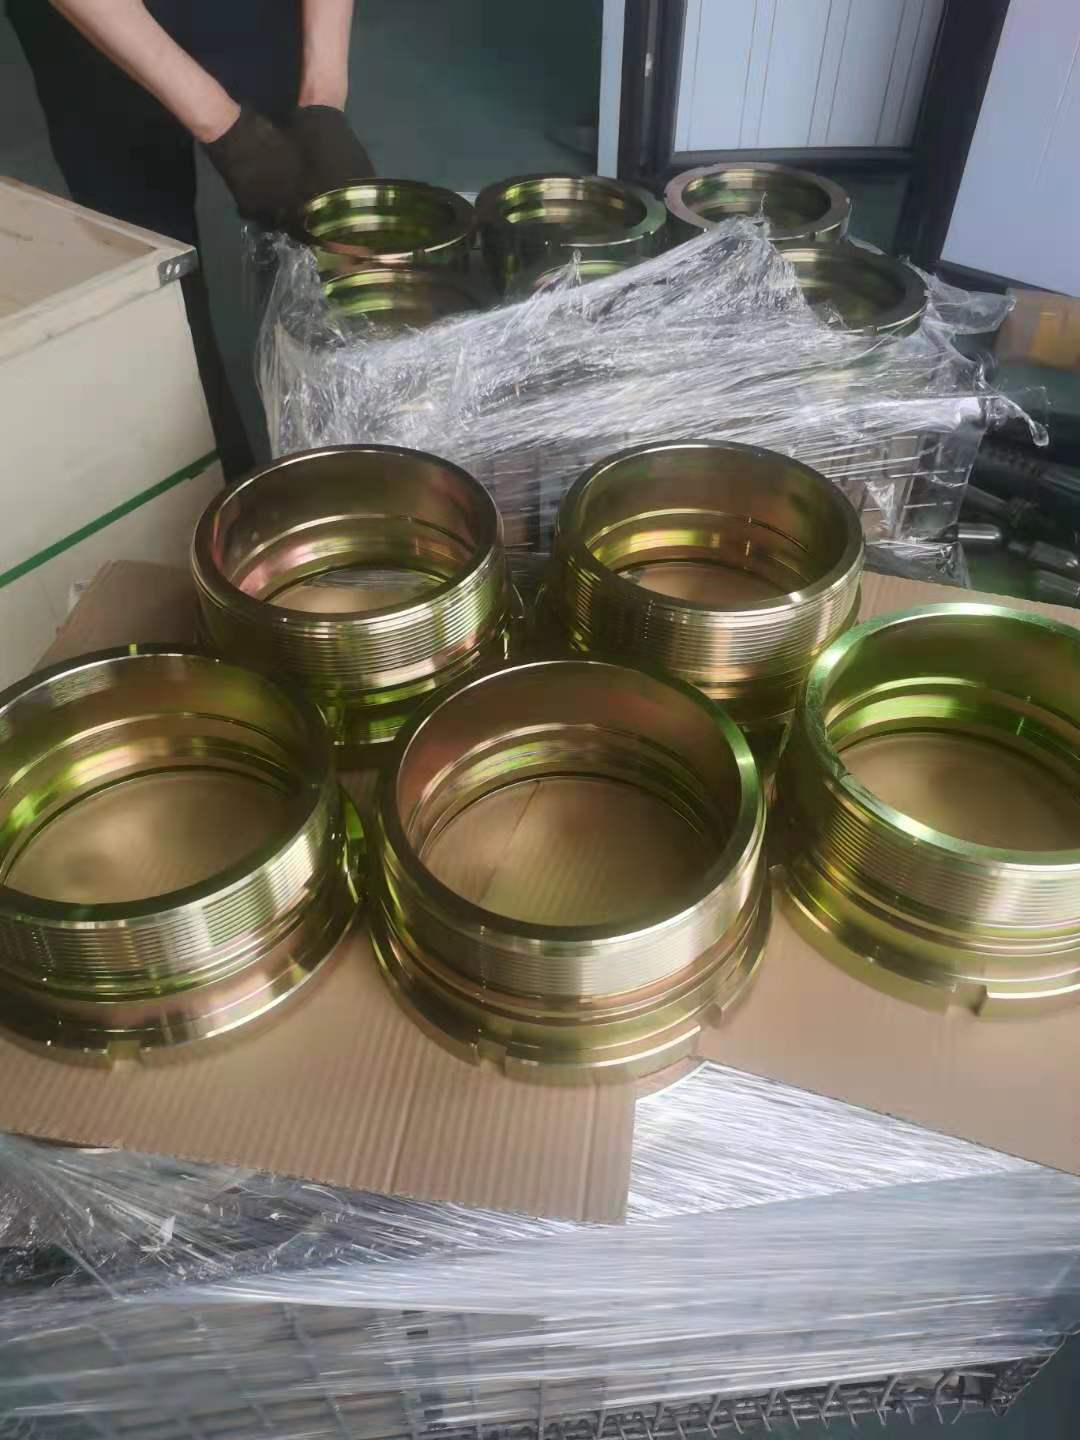
表面处理(如渗氮、镀层等)可进一步提升镶件表面硬度与耐磨性,处理前需确保基体表面清洁、无油污与氧化层,处理过程中需严格控制温度与时间参数,防止基体性能受损。
七、检测与质量管控
完善的检测体系是保障模具镶件加工质量的重要手段。检测内容涵盖尺寸精度、形位公差、表面粗糙度、材料硬度以及内部缺陷等。常用检测设备包括三坐标测量机、影像测量仪、粗糙度仪、硬度计以及无损检测设备等。
加工过程中应实施首件检验、工序巡检与完工检验相结合的质量管控模式,及时发现并纠正加工偏差。对于关键尺寸与重要部位,可增加检测频次或采用在线检测方式,实现加工质量的动态监控。检测数据的记录与分析有助于追溯质量问题根源,为工艺改进提供依据。
八、结语
模具镶件加工是一项集材料科学、机械加工与精密检测于一体的系统性工程,每一个工艺环节的精细程度都影响着较终产品的品质表现。从材料选择到工艺规划,从装夹定位到参数优化,从热处理变形控制到精密加工与检测,各环节环环相扣、相互制约。只有在每一个细节上精益求精,才能制造出满足高精度、长寿命要求的模具镶件产品。
作为专注于机械零件设计、制造与配套服务的供应商,我们深知工艺积累与技术沉淀的重要性。在持续服务各类液压机械、矿山机械、纺织机械及工程机械等领域客户的过程中,我们不断完善镶件加工工艺体系,力求以扎实的技术实力与严谨的质量态度,为客户提供可靠的零部件配套解决方案。未来,我们仍将深耕机械制造技术领域,以工艺进步推动产品品质提升,与合作伙伴携手实现共赢发展。
产品推荐