

产品描述
套类零件加工质量
在机械制造领域,套类零件虽然结构看似简单,但其加工质量却直接关系到整个机械系统的运行精度、使用寿命与可靠性。作为一家专注于各类机械零部件设计、制造与配套服务的供应商,盐城哈特机械有限公司深知套类零件加工质量的重要性,并在长期的生产实践中,围绕这一课题积累了扎实的工艺经验与技术沉淀。
一、套类零件的功能定位与质量要求
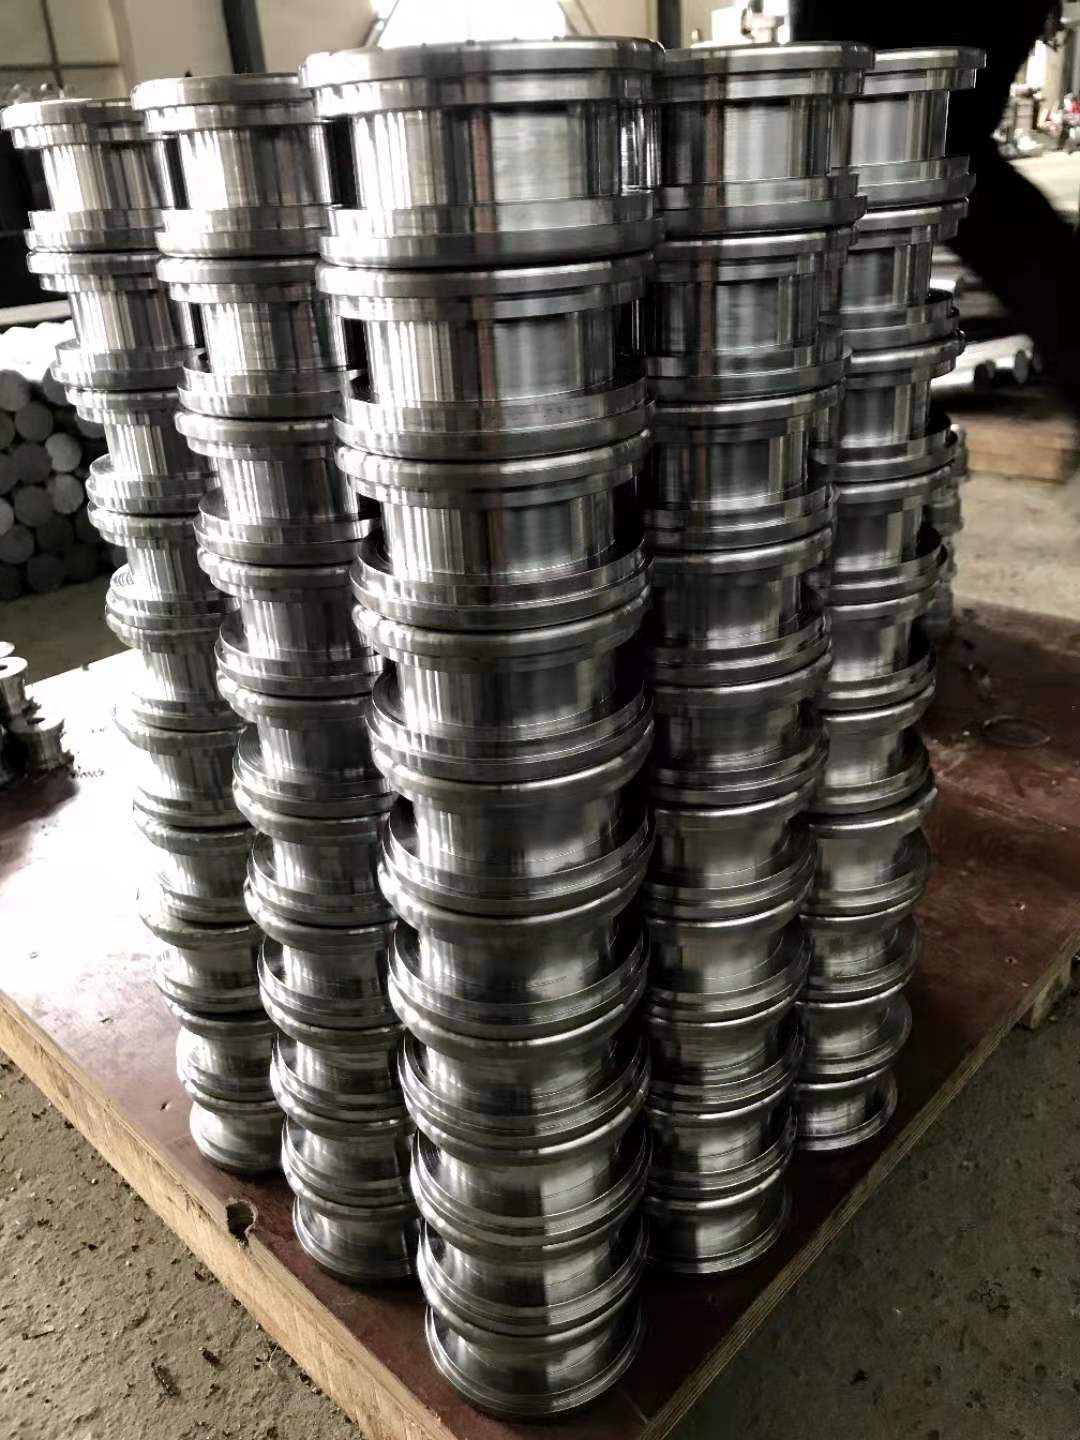
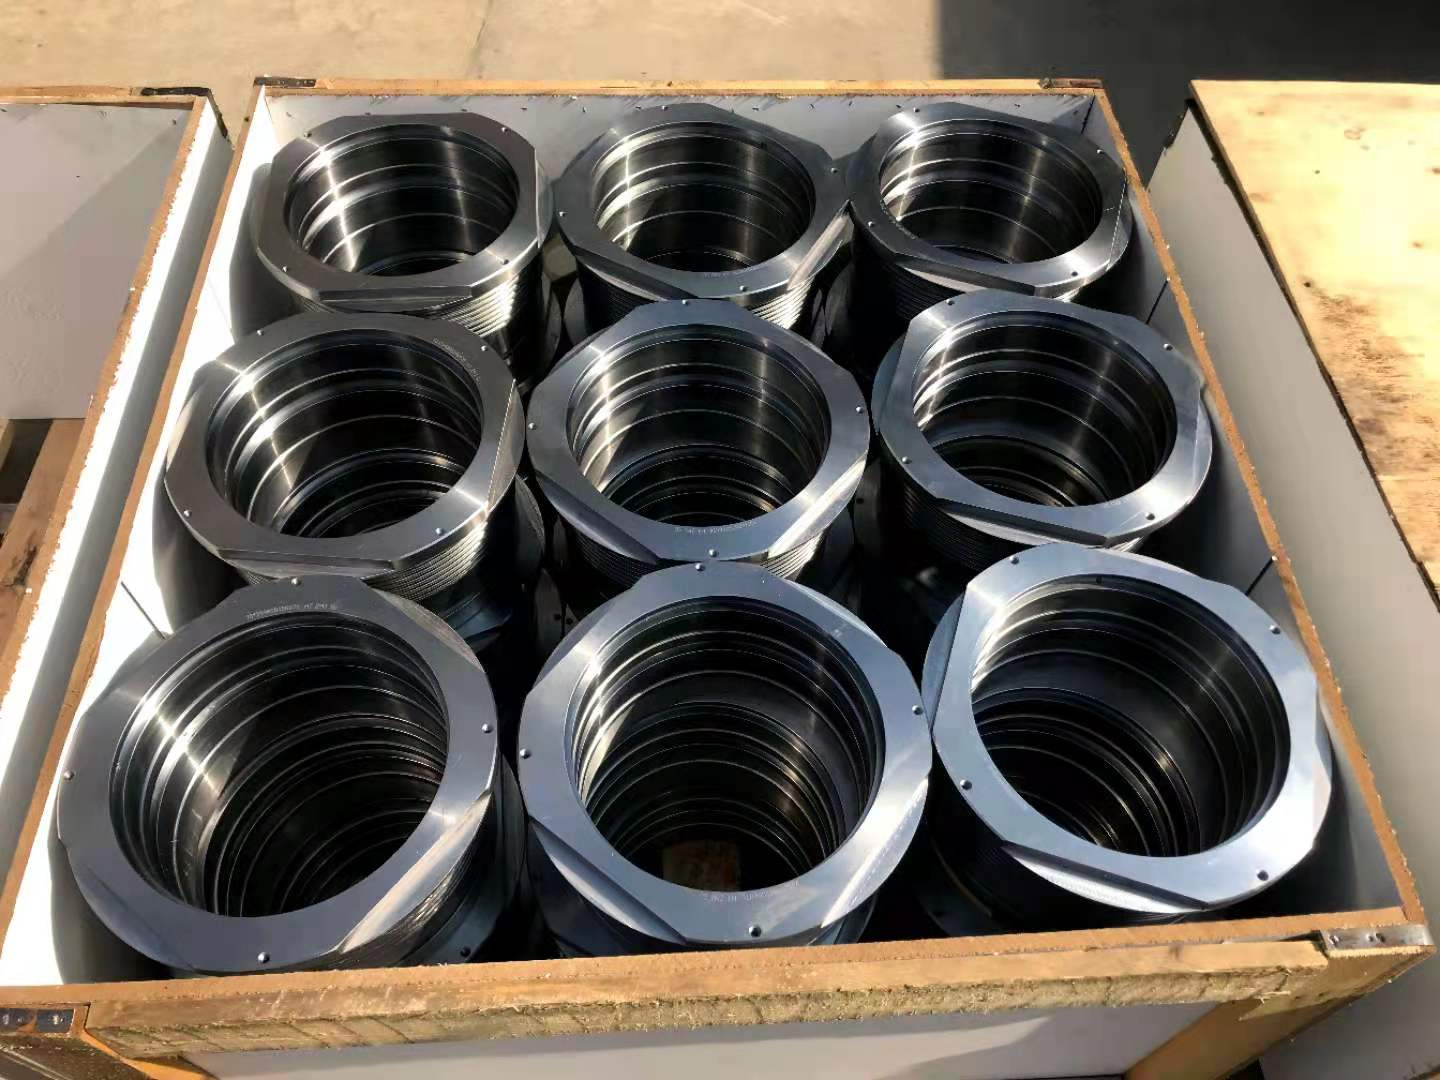
套类零件是机械装备中广泛应用的基础零部件之一,常见于液压机械、矿山机械、纺织机械、工程机械以及工业自动控制系统等领域。其典型结构特征为薄壁回转体,内孔与外圆往往承担着支承、导向、定位或密封等功能。正因如此,套类零件的加工质量要求通常较为严格,主要体现在以下几个维度:
尺寸精度方面,套类零件的内孔直径、外圆直径以及长度等关键尺寸需要控制在设计公差范围之内,尤其是内孔尺寸,往往直接影响与轴的配合性质。形位公差方面,内孔与外圆之间的同轴度、圆度、圆柱度,以及端面与轴线的垂直度,都是衡量套类零件加工质量的重要指标。表面质量方面,内孔表面的粗糙度直接影响摩擦性能和密封效果,过高的粗糙度会加剧磨损,缩短配合件的使用寿命。壁厚均匀性方面,套类零件多为薄壁结构,加工过程中若控制不当,极易产生变形,导致壁厚不均,进而影响装配精度和使用性能。
二、影响套类零件加工质量的关键因素
套类零件的加工质量受多种因素综合影响,从毛坯选材到成品检验,每一个环节都需要精心把控。
首先是材料与毛坯的选择。不同工况条件下,套类零件所选用的材料各不相同,常见的有铸铁、钢件、铜合金等。材料的切削加工性能、热处理特性以及内部组织均匀性,都会对较终加工质量产生直接影响。毛坯的制造方式,如铸造、锻造或棒料直接切削,也在一定程度上决定了后续加工的余量分配和应力分布状态。
其次是工艺方案的设计。套类零件的加工通常涉及车削、钻孔、镗孔、磨削等多道工序。工序安排的合理性、基准选择是否恰当、装夹方式是否科学,都会对加工精度产生影响。尤其是薄壁套类零件,装夹力的控制尤为关键,夹紧力过大容易引起弹性变形,松开后零件回弹,造成尺寸超差。因此,在工艺设计阶段就需要充分考虑零件的结构特点,合理选择定位基准和夹紧方案。
第三是设备与刀具的因素。精密加工设备的刚性、主轴回转精度、进给系统的稳定性,直接决定了加工尺寸的一致性和表面质量。刀具的几何参数、材质选用以及磨损状态,同样对切削过程中的切削力、切削热和表面完整性产生显著影响。在高精度套类零件加工中,选用合适的刀具材料和涂层技术,配合合理的切削参数,是保证加工质量的重要手段。
第四是工艺参数与冷却润滑。切削速度、进给量和切削深度三要素的匹配,不仅影响加工效率,更直接影响尺寸精度和表面粗糙度。切削热的积聚会导致工件热变形,特别是薄壁零件对温度变化较为敏感。合理的冷却润滑方案能够有效降低切削区温度,减少热变形,同时改善排屑条件,提升加工表面的完整性。
第五是检测与质量管控。套类零件的质量检验贯穿加工全过程,从首件检验到过程抽检再到成品终检,每一道环节都需要严格按照工艺文件和技术标准执行。内径千分尺、三坐标测量设备、粗糙度仪等检测工具的正确使用,能够及时发现加工偏差,为工艺调整提供数据支撑。
三、提升套类零件加工质量的实践路径
盐城哈特机械有限公司在套类零件的加工制造中,始终将质量管控放在突出位置。公司已通过质量管理体系认证和环境管理体系认证,在此基础上,围绕套类零件加工形成了系统化的质量保障机制。
在硬件保障方面,公司引入了先进的数控车床、加工中心等精密加工设备,为套类零件的高精度加工提供了装备基础。数控设备的可编程特性使得加工过程的一致性和重复性得到有效保证,减少了人为因素对加工质量的干扰。
在技术团队方面,公司组建了一支以行业资深制造工程师为核心的技术队伍,具备精湛的加工工艺设计能力和丰富的现场问题处理经验。针对不同客户的个性化需求,技术团队能够提供定制化的零件设计方案和加工工艺方案,从源头上为加工质量提供保障。
在过程管控方面,公司建立了从原材料入库检验、加工过程监控到成品出厂检验的完整质量控制链条。关键工序设置质量控制点,对尺寸精度、形位公差和表面质量进行重点监控,确保每一件套类零件都符合设计要求和客户期望。
在持续改进方面,公司注重对加工过程中质量数据的收集与分析,针对重复出现或潜在的质量隐患,组织技术力量进行专项攻关,通过优化工艺参数、改进工装夹具、调整刀具方案等措施,不断提升套类零件的加工质量水平。
四、结语
套类零件加工质量是机械零部件制造企业技术实力和管理水平的综合体现。盐城哈特机械有限公司将继续秉持诚信务实的态度,依托自身在机械制造领域的技术积累和资源优势,持续深耕套类零件及其他各类机械零部件的加工制造,以稳定的产品质量和专业的配套服务,为客户企业创造实实在在的价值,向着成为区域机械技术行业品质典范的目标稳步前行。
产品推荐