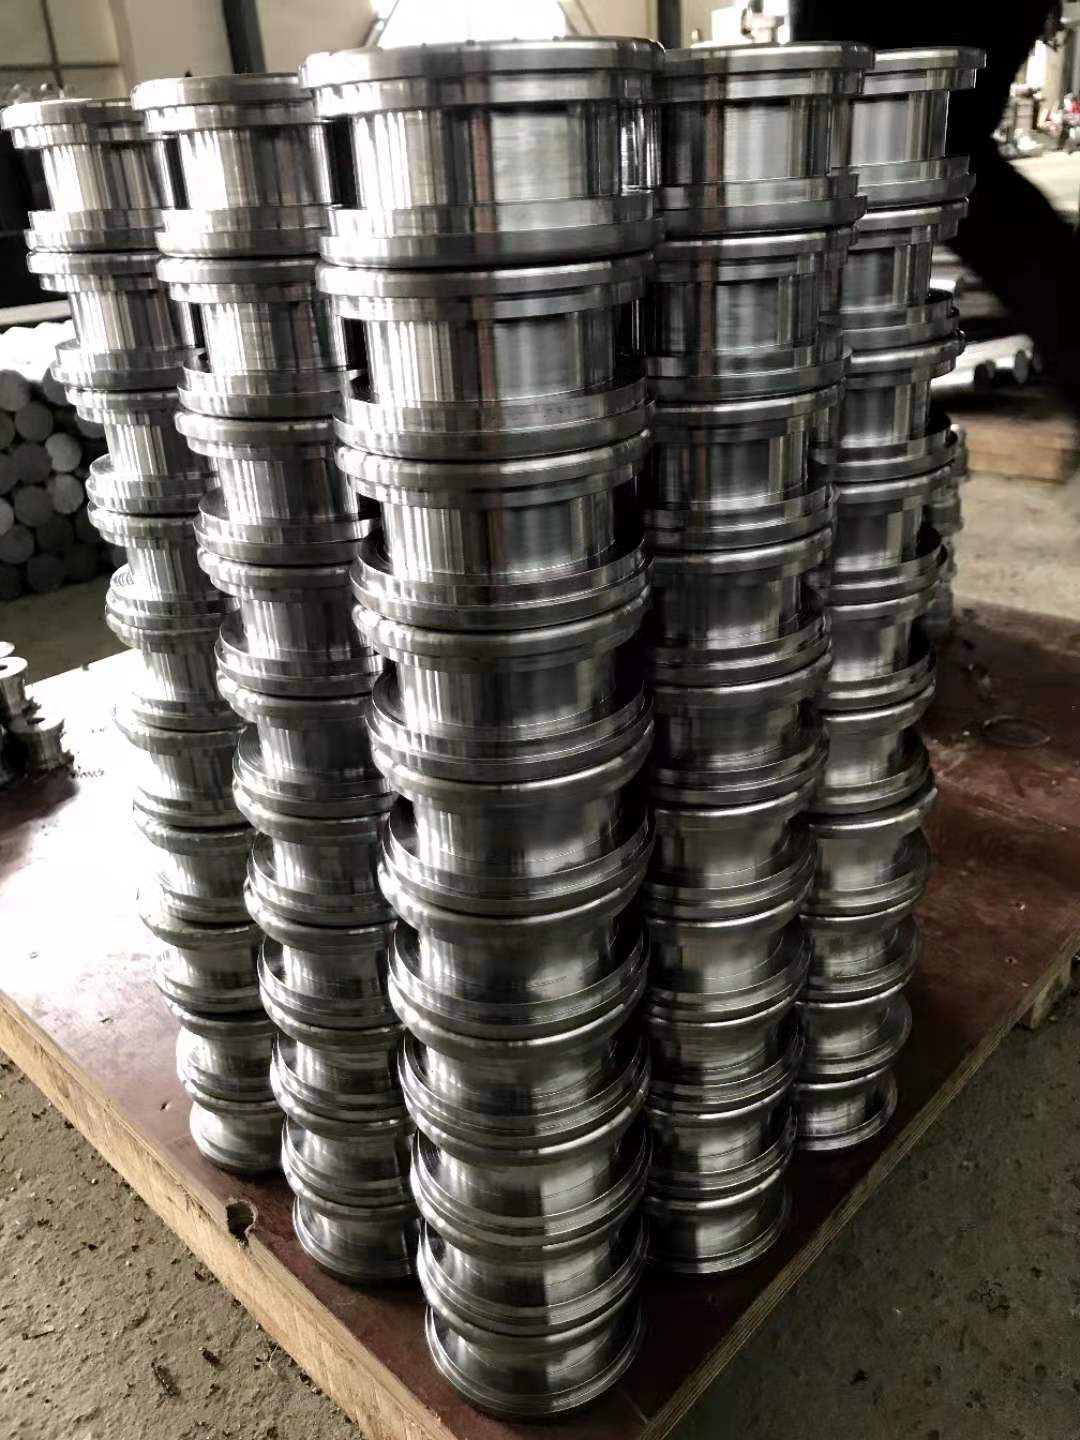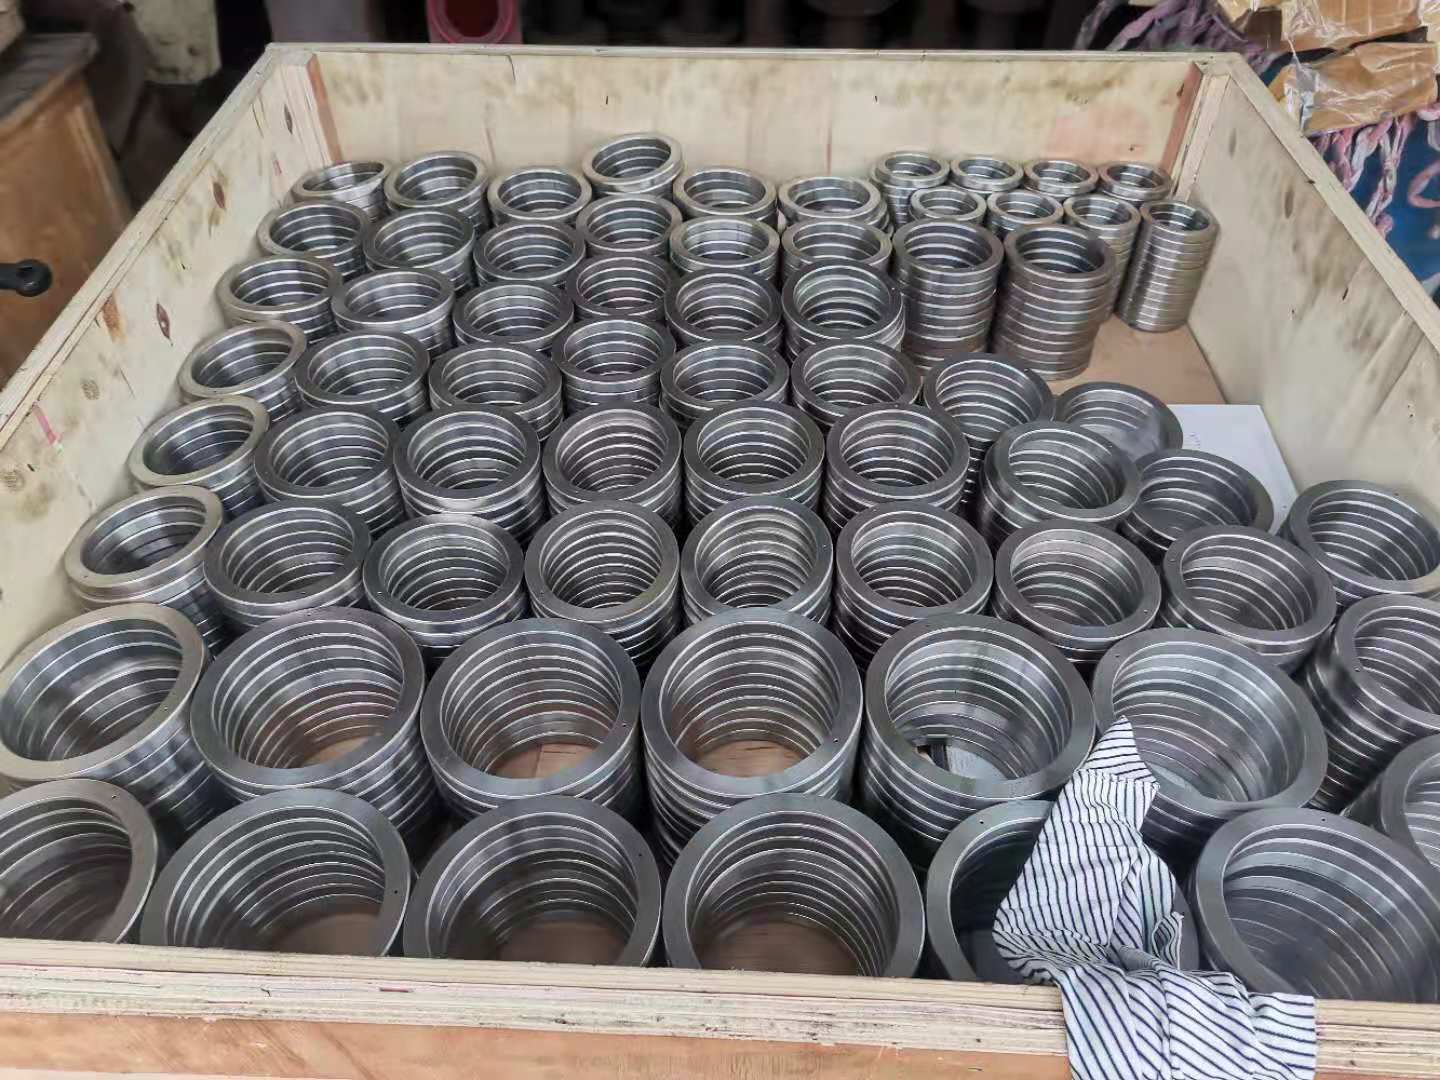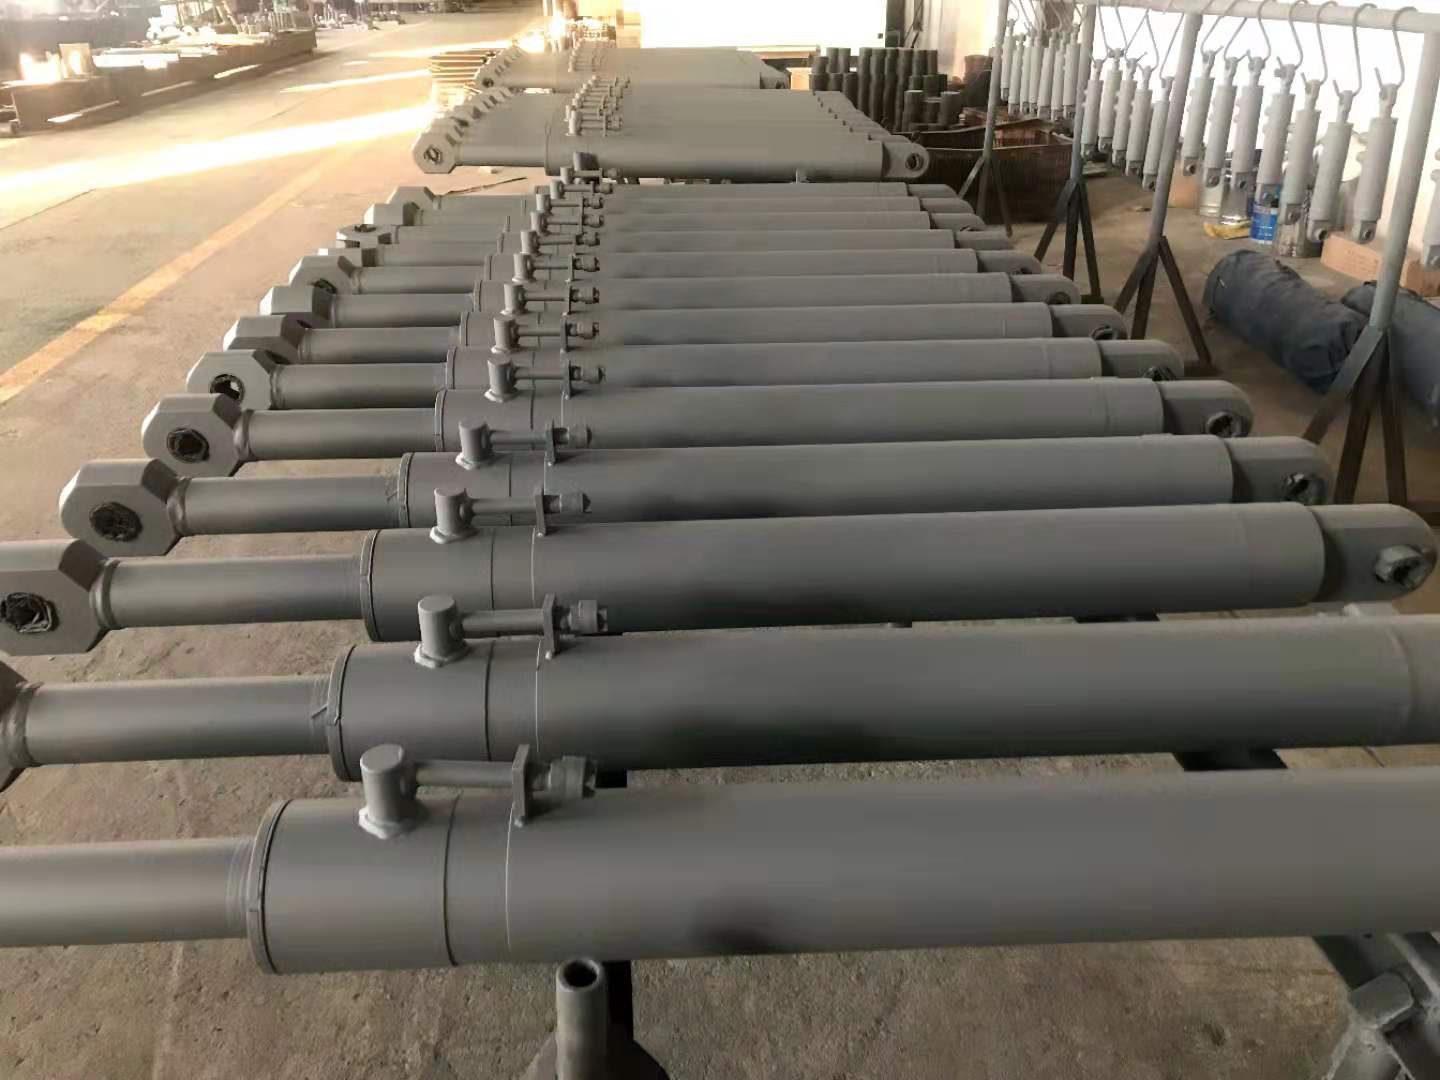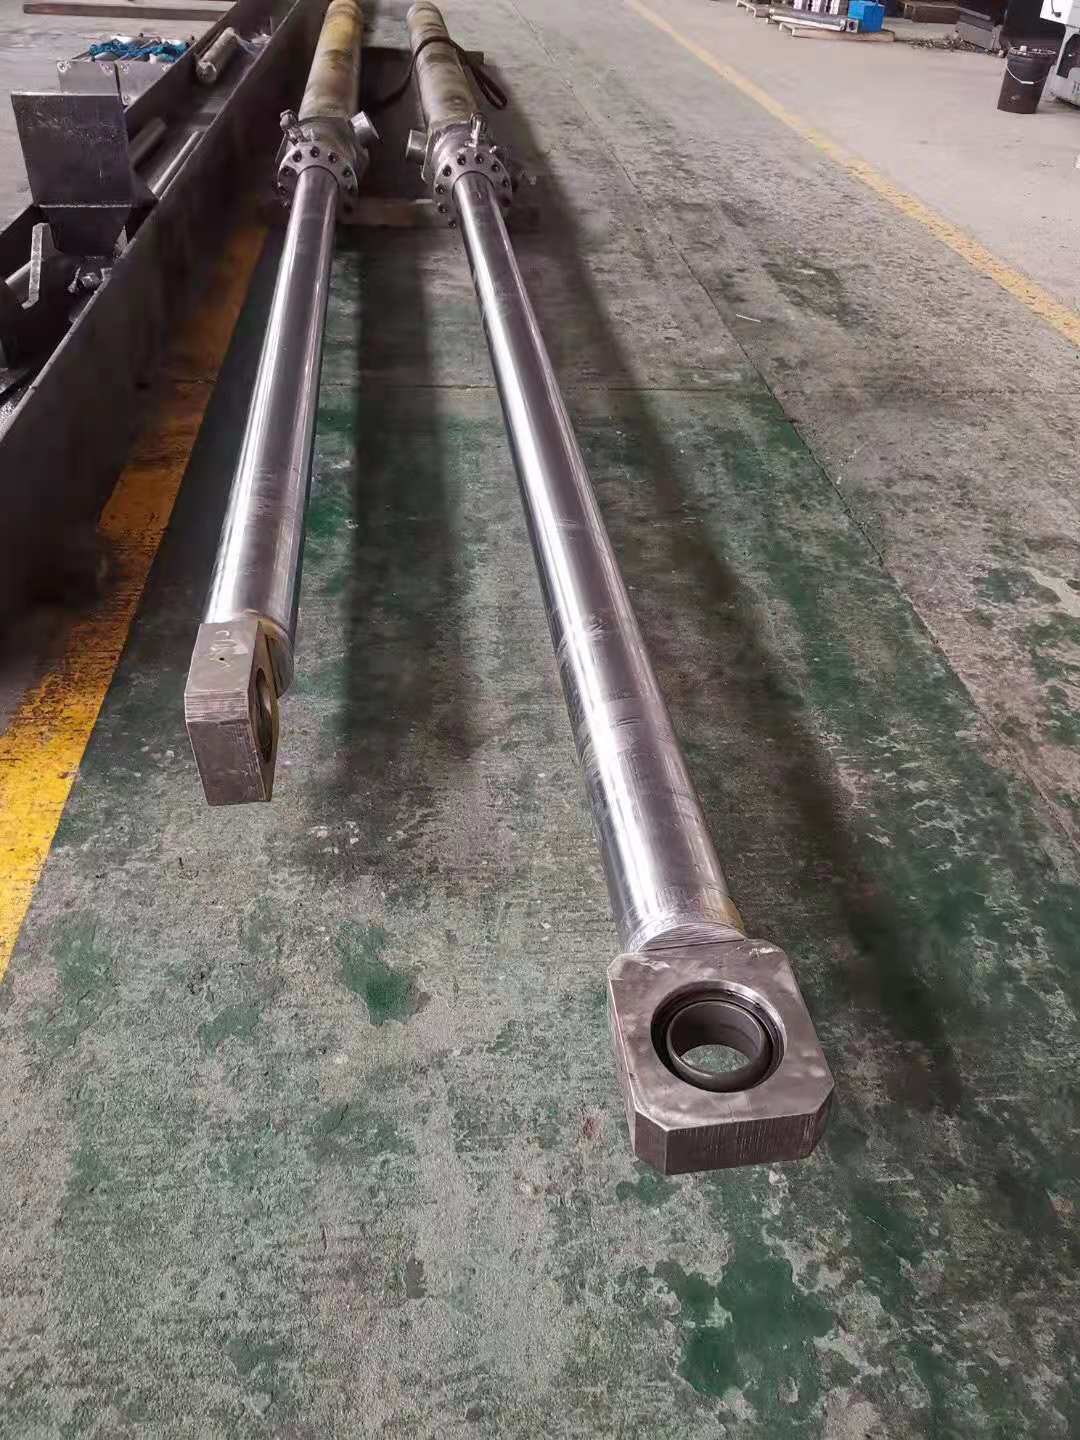

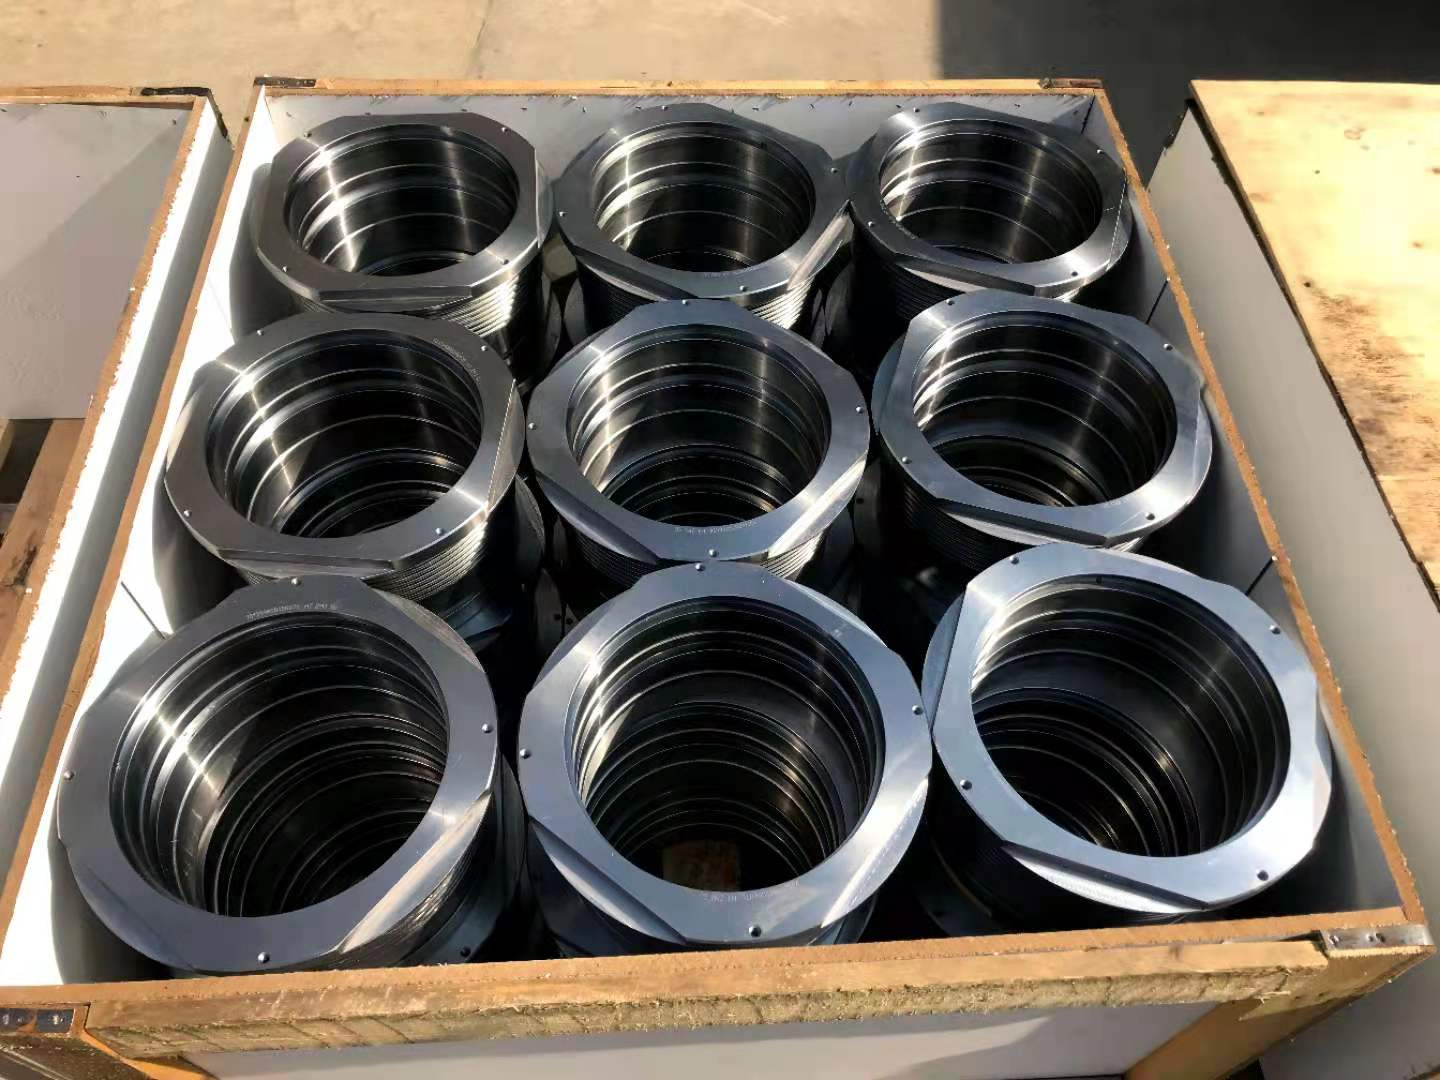

产品描述
在机械制造领域,套类零件是一类应用广泛且加工要求较高的基础零部件。从液压系统中的导向套、缸套,到矿山机械中的轴承套、衬套,再到纺织机械和工程机械中的各类套筒组件,套类零件几乎遍布于每一种机械设备的核心传动与支撑部位。对于采购方而言,套类零件的加工周期直接关系到整机装配进度与项目交付节点,因此,深入了解套类零件加工周期的构成与影响因素,对于选择合适的供应商、合理安排采购计划具有重要的现实意义。
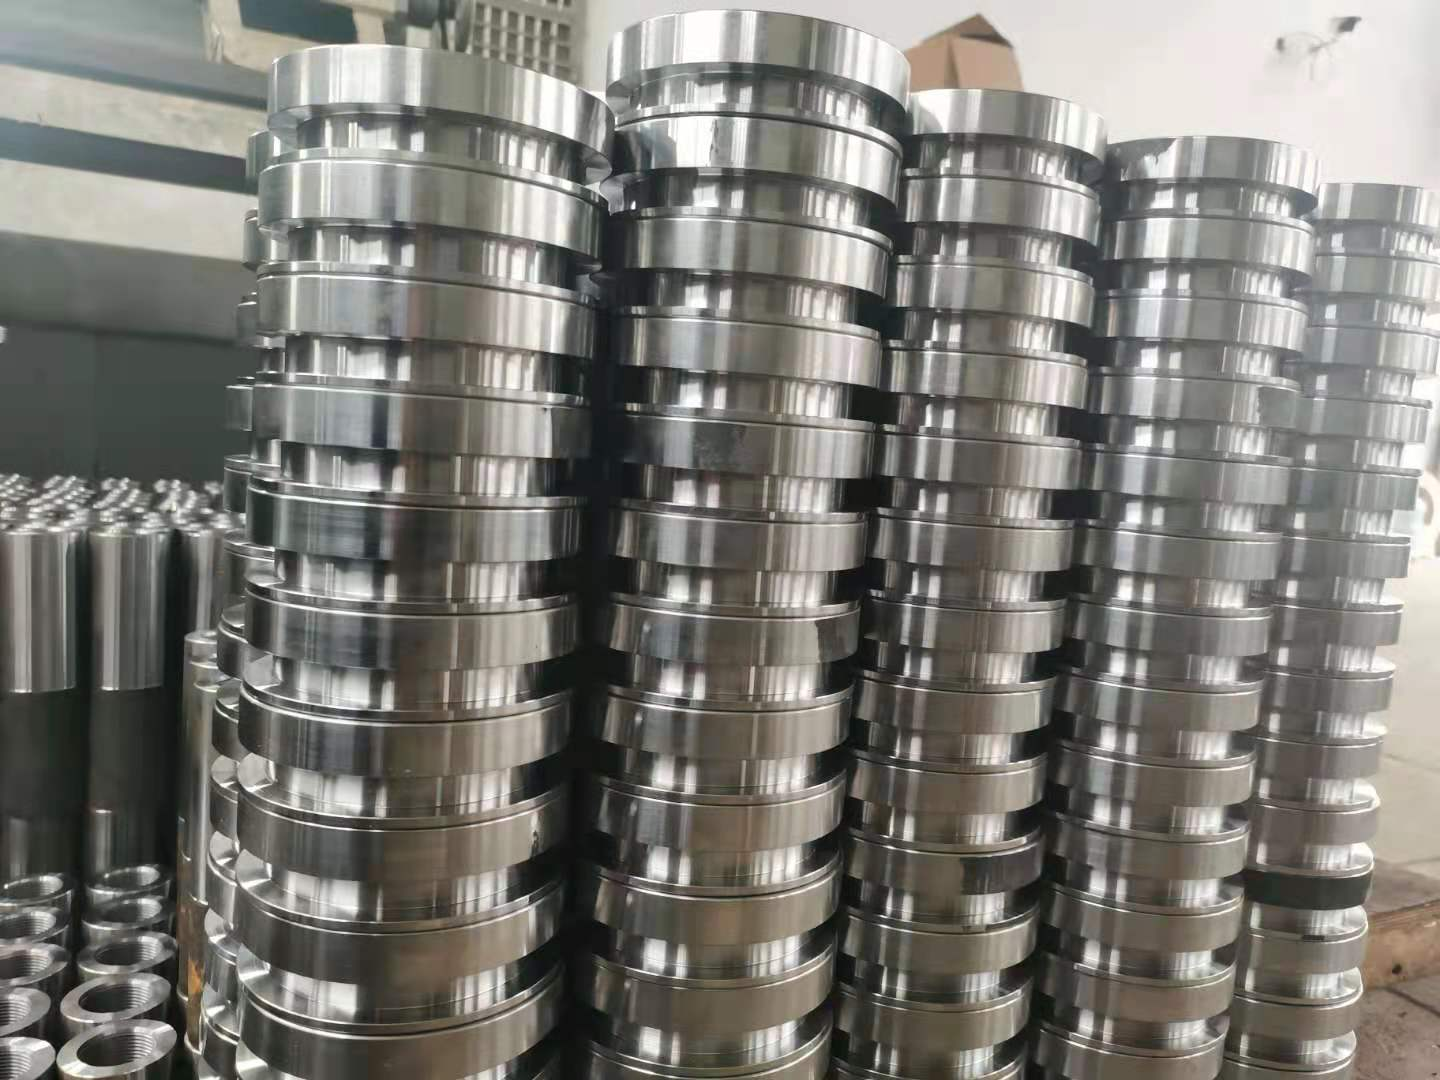
套类零件通常为回转体结构,其典型特征包括内外圆柱面、台阶面、端面以及可能的键槽、油孔、螺纹等辅助结构。从加工工艺的角度来看,套类零件的完整制造流程一般涵盖毛坯准备、粗加工、半精加工、精加工、热处理(如需要)、表面处理以及较终检验等多个环节。每一个环节都需要投入相应的时间与资源,加工周期的长短取决于零件规格、精度等级、材料特性、批量大小以及工艺方案的合理性等多重因素。
具体而言,套类零件的加工周期可以从以下几个阶段来理解。首先是工艺准备阶段。这一阶段包括图纸技术分析、工艺路线设计、工装夹具准备以及程序编制等内容。对于非标定制类的套类零件,工艺准备的时间往往不可忽视,尤其是当零件具有较高的形位公差要求或特殊结构时,工艺人员需要充分评估加工可行性与检测方案,确保后续生产环节的顺畅推进。这一阶段通常需要数天时间,复杂件可能更长。
其次是毛坯获取与粗加工阶段。套类零件的毛坯形式根据材料与规格不同,可能采用圆钢、管材、锻件或铸件。若采用外购圆钢或管材,材料采购与入库检验需要一定周期;若采用锻件或铸件,则还需考虑毛坯制造周期。粗加工环节以去除大部分加工余量为目标,为后续精加工留出均匀的加工余量,这一环节的效率取决于设备能力与工艺参数的选择。
第三是半精加工与精加工阶段。这是决定套类零件较终尺寸精度和表面质量的关键环节。套类零件常见的技术要求包括内孔与外圆的尺寸精度、同轴度、圆度、圆柱度以及端面与轴线的垂直度等。对于精度要求较高的套类零件,往往需要经过多道工序的反复加工与测量,有时还需安排时效处理以消除内应力、稳定尺寸。在精密加工设备上完成这些工序,单件工时虽然不算长,但工序间的流转、装夹、测量与等待时间叠加起来,构成了加工周期中占比较大的部分。
第四是热处理与表面处理阶段。相当一部分套类零件需要通过调质、淬火等热处理工艺来获得所需的力学性能,或者通过表面镀覆、发黑等处理提升耐磨性与耐蚀性。这些工序通常需要外协或安排在专门的热处理车间进行,其周期受处理工艺类型、批次安排以及物流周转等因素影响,在整体加工周期中往往占据较为固定的时间段。
最后是检验与入库阶段。套类零件在完成全部加工工序后,需要按照图纸要求进行尺寸、形位公差及外观的全面检测。对于批量供货的产品,还需按照抽样标准进行批次检验。检验合格后方可包装入库,等待发运。这一环节虽然用时相对较短,但却是保障交付质量的重要关口。
综合来看,套类零件的加工周期并非一个固定的数值,而是根据具体产品的技术要求与订单情况动态变化的。简单规格、精度要求一般的套类零件,在原材料齐备的情况下,数天内即可完成从加工到检验的全流程;而规格较大、精度等级较高、需要热处理或多道精密工序配合的套类零件,加工周期可能延续数周。批量大小同样影响显著:小批量定制件因每批次都需要进行工艺调整与工装准备,单件分摊的准备时间较长;而批量较大的订单则可以通过合理的生产排程与工序并行来缩短整体交付周期。
对于采购方而言,合理评估套类零件的加工周期,需要与供应商进行充分的技术沟通,明确零件的关键技术要求与验收标准,同时了解供应商的工艺能力、设备配置与生产排程情况。一个具备完善工艺体系与精密加工能力的供应商,能够在保证质量的前提下,通过优化工艺方案与生产组织来有效压缩不必要的等待时间,为客户提供可预期的交付节点。
盐城哈特机械有限公司扎根于机械制造产业资源丰富的建湖地区,专注于各类液压机械、矿山机械、纺织机械、工程机械及工业自动控制系统零部件的设计、制造与配套服务。在套类零件加工领域,公司依托数控车床、加工中心等精密加工设备,结合资深制造工程师团队的技术经验,建立起从工艺分析、加工制造到检验交付的完整服务流程。公司已通过质量管理体系与环境管理体系认证,以规范化的管理保障产品品质的稳定性与交付的可靠性。面对客户多样化的套类零件需求,哈特机械坚持以技术为支撑、以服务为纽带,力求在每一个加工环节中为客户创造切实的价值,让加工周期变得可控、可预期,让每一次合作都成为双方共同发展的坚实一步。
产品推荐